EN


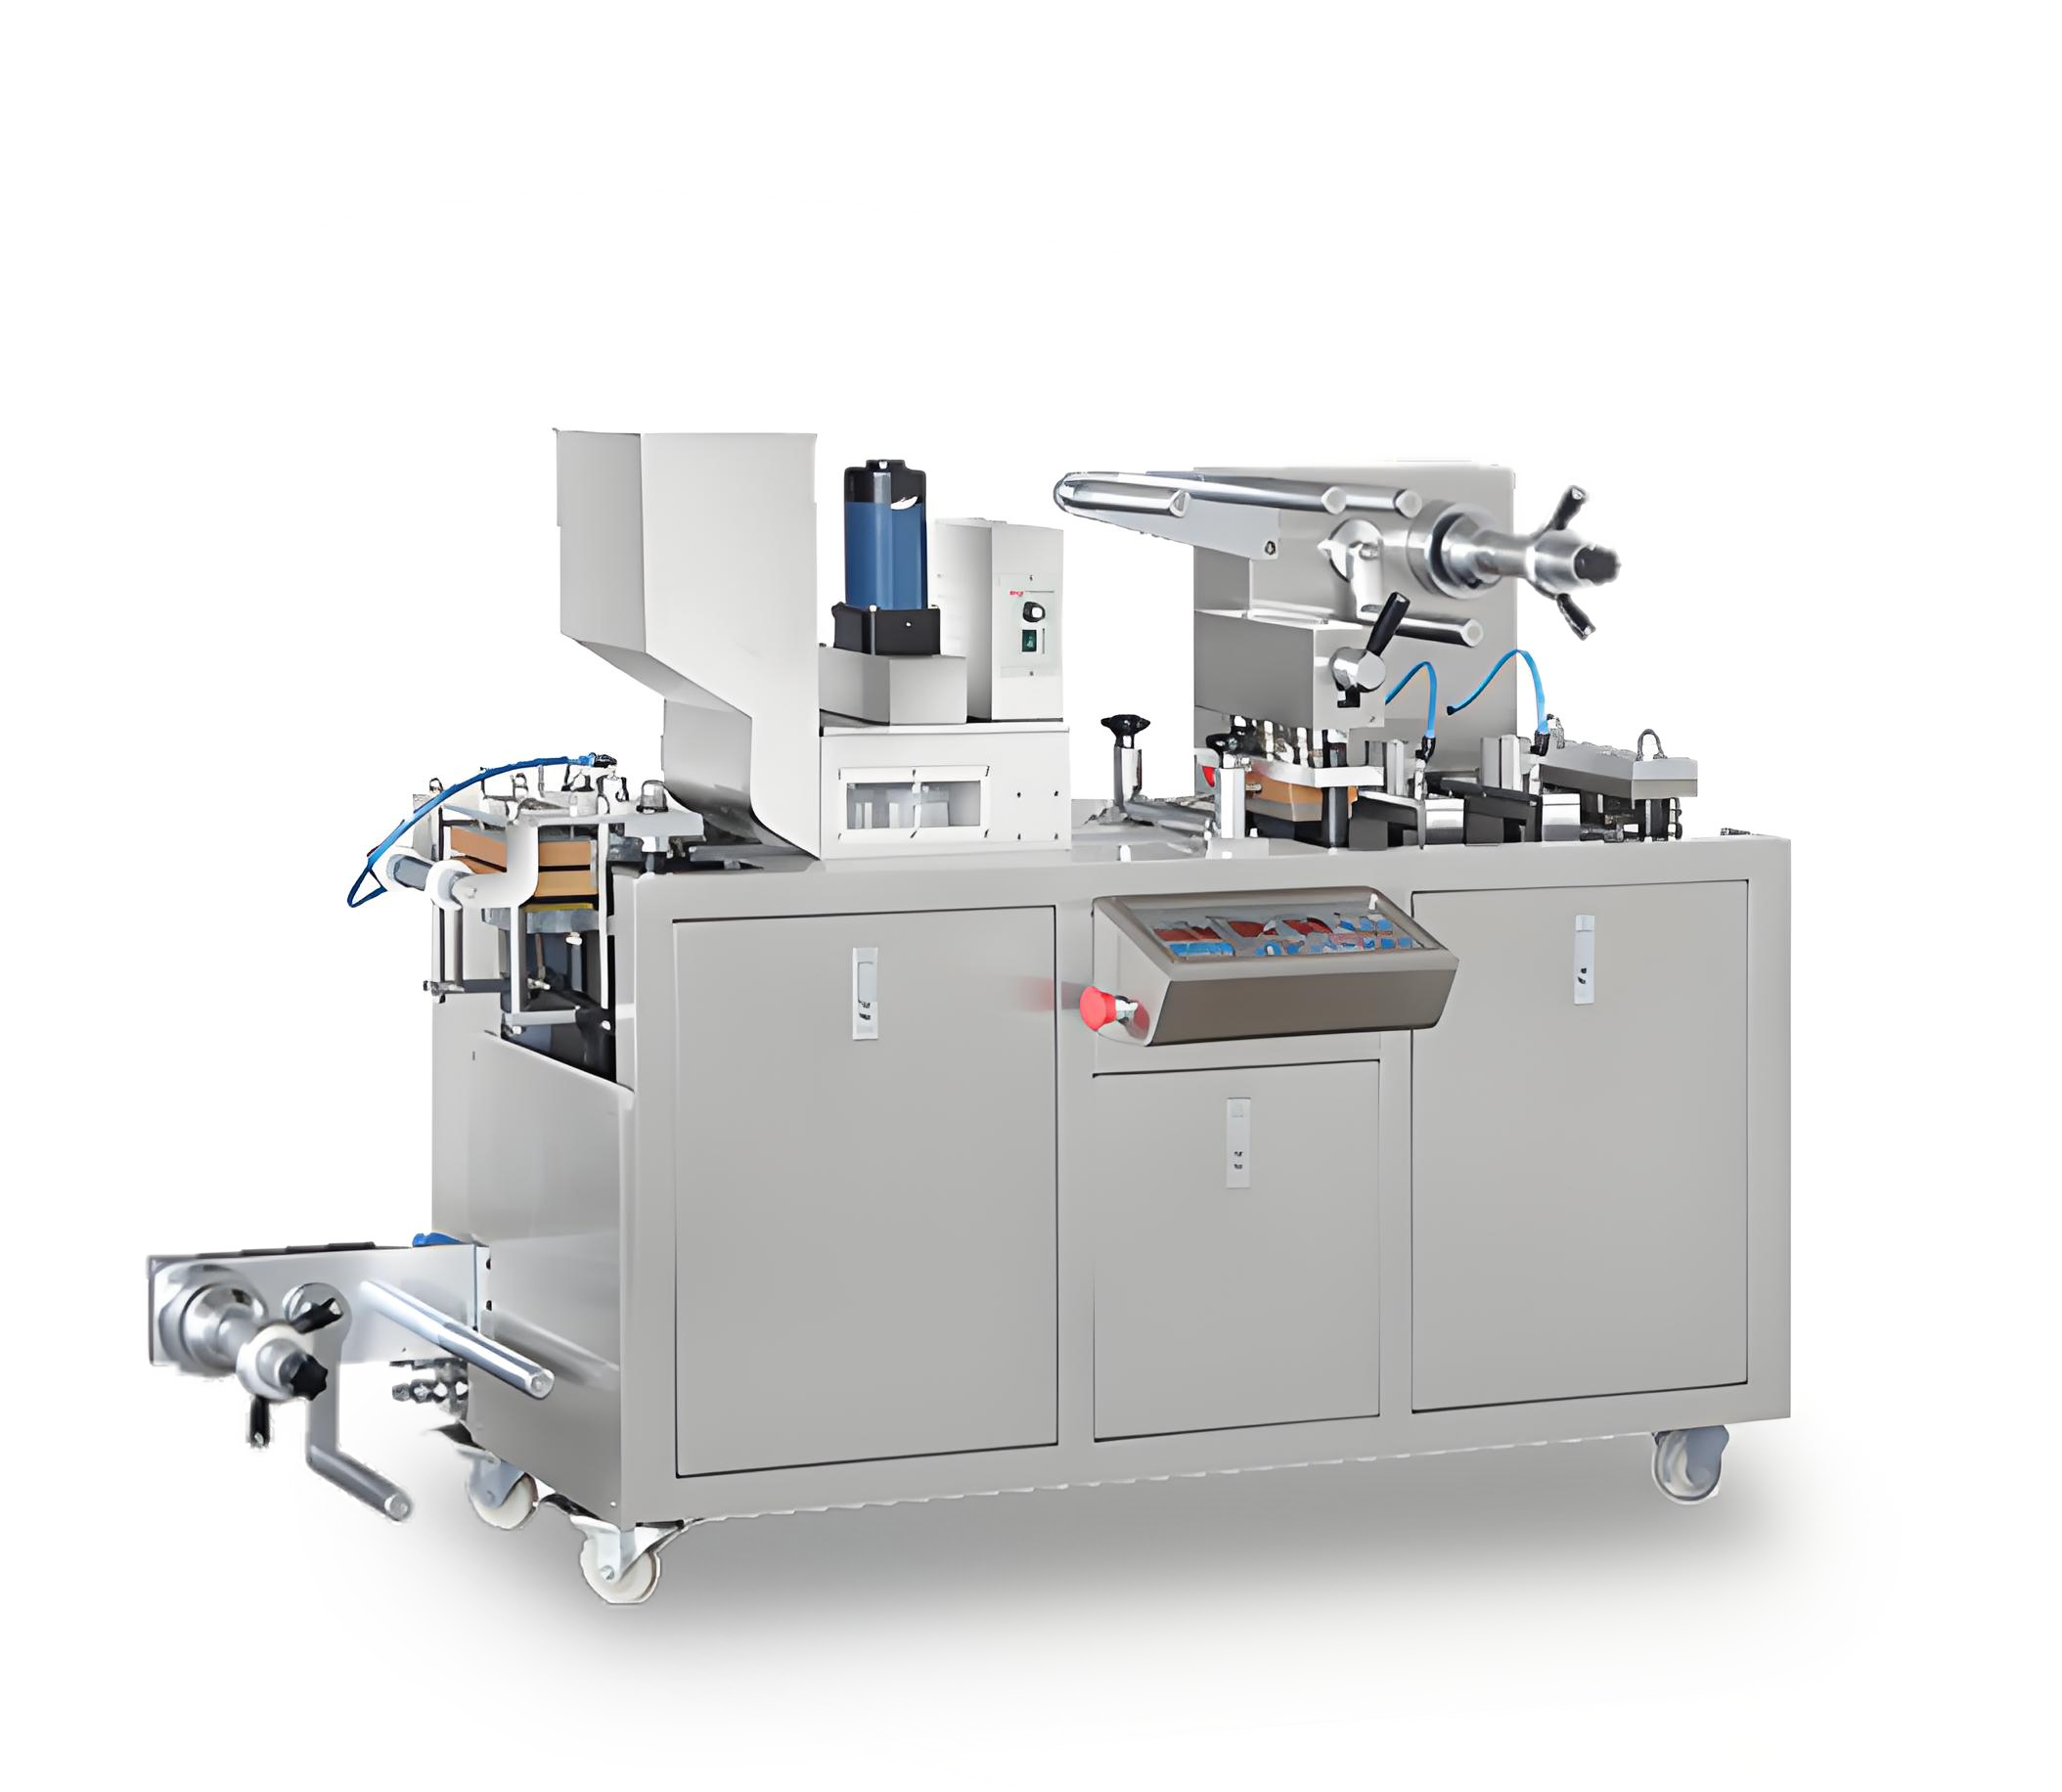
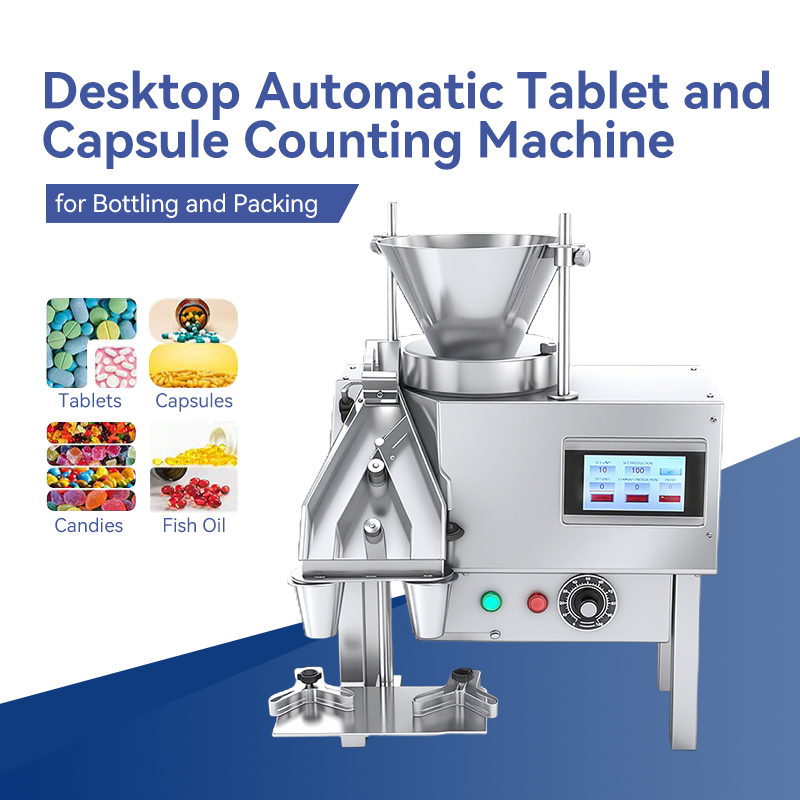
In der modernen pharmazeutischen Industrie und der Nahrungsergänzungsmittelbranche ist die Pillenverpackungsausrüstung weitaus mehr als nur einfache Behälterfüllmaschinen; sie bildet die Grundlage für die Gewährleistung der Produktsicherheit, die Steigerung der betrieblichen Effizienz und den Schutz des Markenimages. Ihre wesentliche Bedeutung liegt in der Sicherstellung der Patientensicherheit und der Einhaltung gesetzlicher Vorschriften. Durch hochpräzises automatisches Zählen und Befüllen eliminiert diese Ausrüstung vollständig die Risiken von Dosisfehlern und Kontaminationen, die mit manuellen Arbeitsvorgängen verbunden sind. Zudem kann sie manipulationssichere Versiegelungen, Laserkodierungen und visuelle Inspektionssysteme nahtlos integrieren, um sicherzustellen, dass jede Verpackung mit der exakten Chargennummer, dem Verfallsdatum und der serienmäßigen Kodierung versehen ist, die von Aufsichtsbehörden wie den DSCSA-Vorschriften der US-amerikanischen FDA gefordert wird.
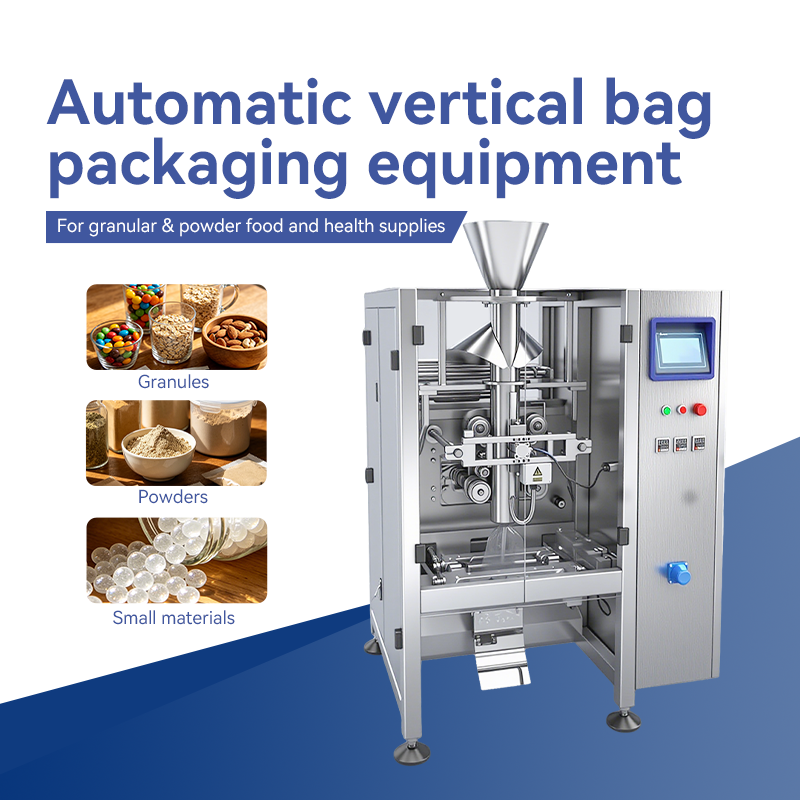
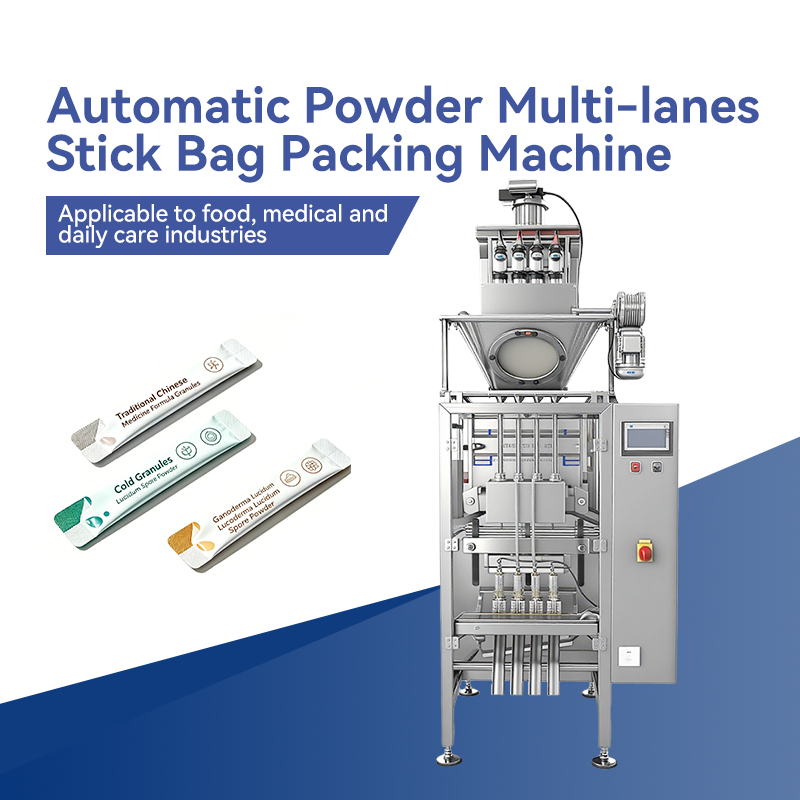
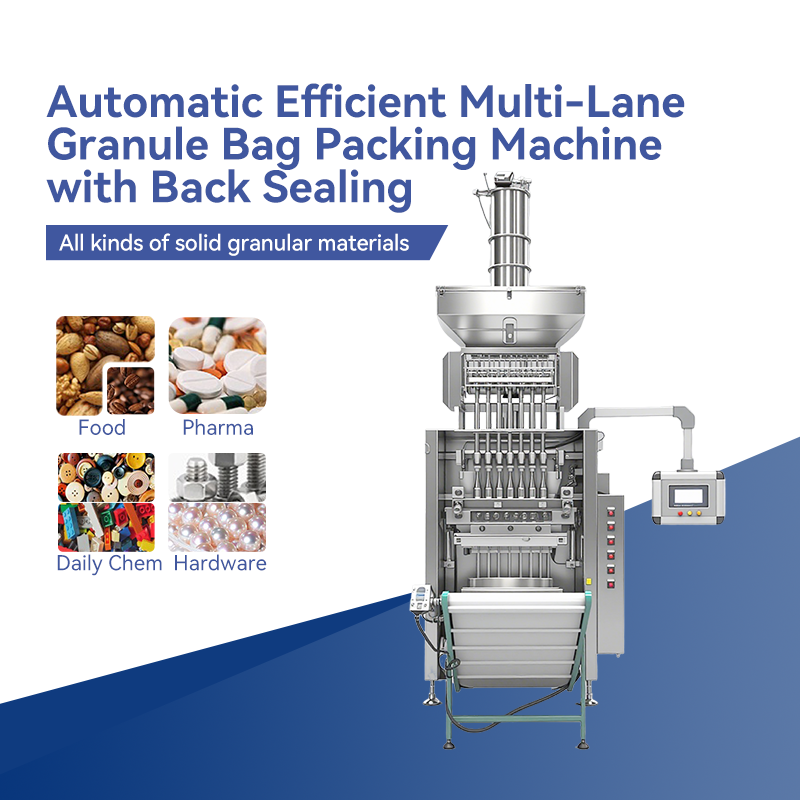
Zweitens fungiert eine solche Ausrüstung als starker Motor für die Betriebseffizienz und Kostenkontrolle. Automatisierte Produktionslinien können mit Geschwindigkeiten von mehreren tausend Einheiten pro Stunde arbeiten, was menschliche Grenzen bei Weitem übersteigt, und ermöglichen es Unternehmen, die Marktnachfrage mühelos zu erfüllen, während gleichzeitig die Zuteilung wertvoller menschlicher Ressourcen auf wertschöpfende Aufgaben wie Qualitätskontrolle und Prozessoptimierung optimiert wird. Die präzise mechanische Steuerung minimiert zudem Verluste durch Überfüllung oder Verschwendung von Verpackungsmaterialien.
Darüber hinaus spielt die Pillenverpackungsanlage eine unersetzliche Rolle beim Schutz der Produktintegrität und -stabilität. Beispielsweise verwenden Blisterverpackungsmaschinen hochwirksame Barrierematerialien, um versiegelte Kammern zu bilden, die Feuchtigkeit und Sauerstoff effektiv abschirmen; während Abfüllanlagen mit Stickstoff-Spülsystemen kombiniert werden können, wodurch die Haltbarkeit von Arzneimitteln erheblich verlängert wird.
Schließlich wirkt es sich direkt auf das Markenimage und das Vertrauen der Verbraucher aus. Jede durch die Anlage hergestellte Verpackung weist ein professionelles, einheitliches und ästhetisch ansprechendes Erscheinungsbild auf und dient als greifbarer Beleg für das Qualitätsengagement der Marke. Zudem verbessern vom Gerät unterstützte Funktionen zur Patientencompliance (wie wöchentliche Blisterkarten und leicht zu öffnende Verschlüsse) das Medikationserlebnis und stärken so die Nutzerbindung an die Marke.
Zusammenfassend ist die Investition in moderne Tablettenverpackungsanlagen eine strategische Entscheidung, die sich auf den Produktlebenszyklus, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt auswirkt und somit die endgültige Garantie dafür darstellt, hochwertige Produkte sicher und zuverlässig an jeden Patienten auszuliefern, der auf sie angewiesen ist.

20
May
20
May
20
May
20
May
präzise und effizient, ideal für die Kleinserienproduktion, mit äußerst bequemen Materialwechseln.
die zuverlässigste Ausrüstung auf der Produktionslinie, stabiler Langzeitbetrieb und einfache Mitarbeiterschulung.