EN


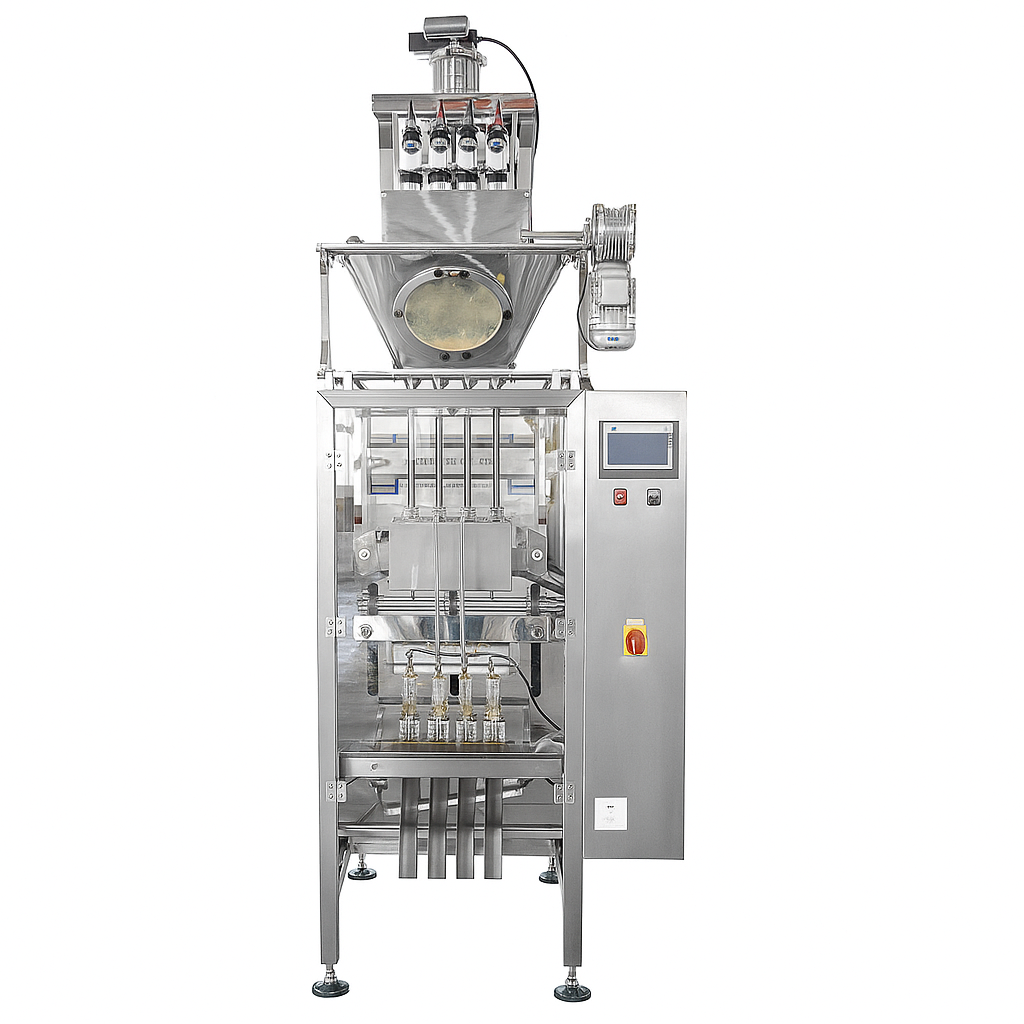
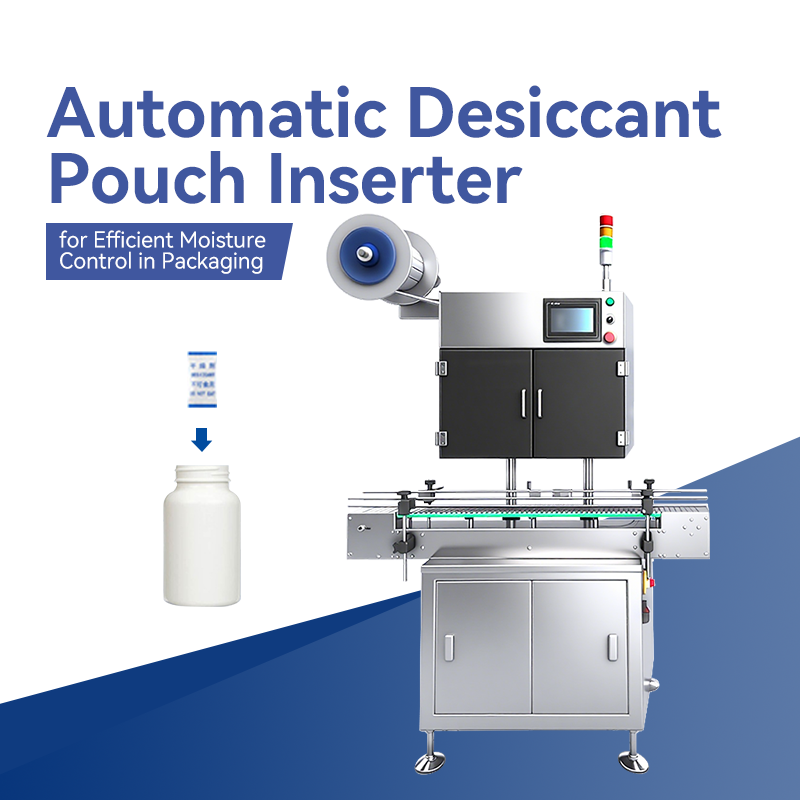
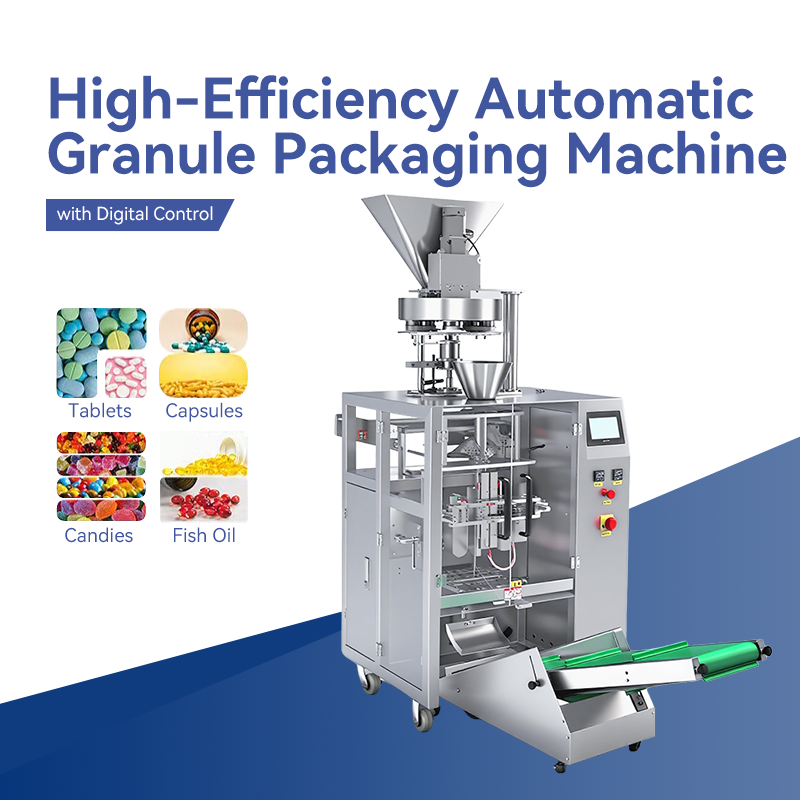
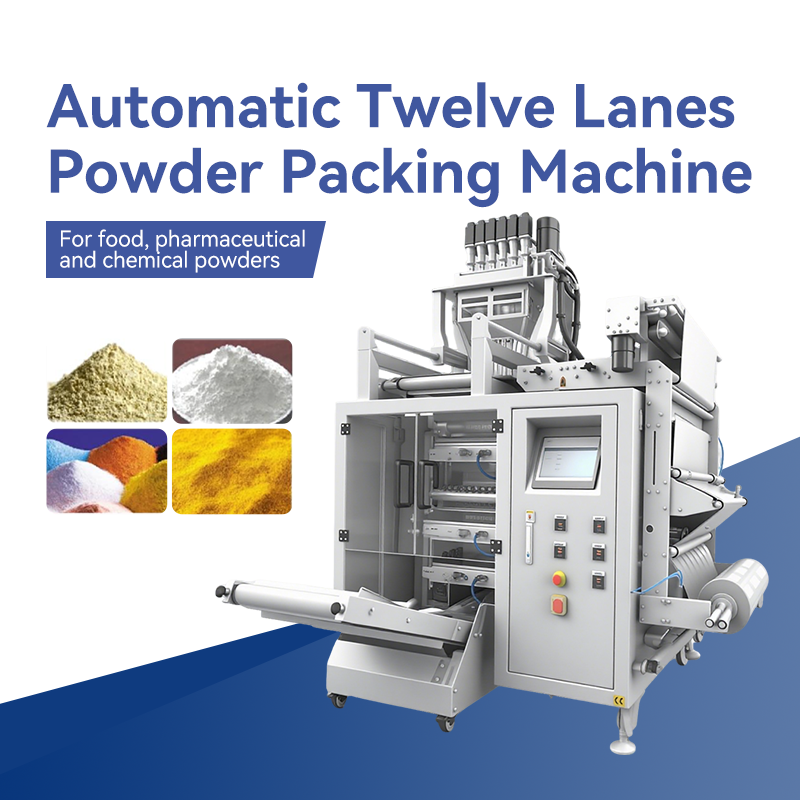
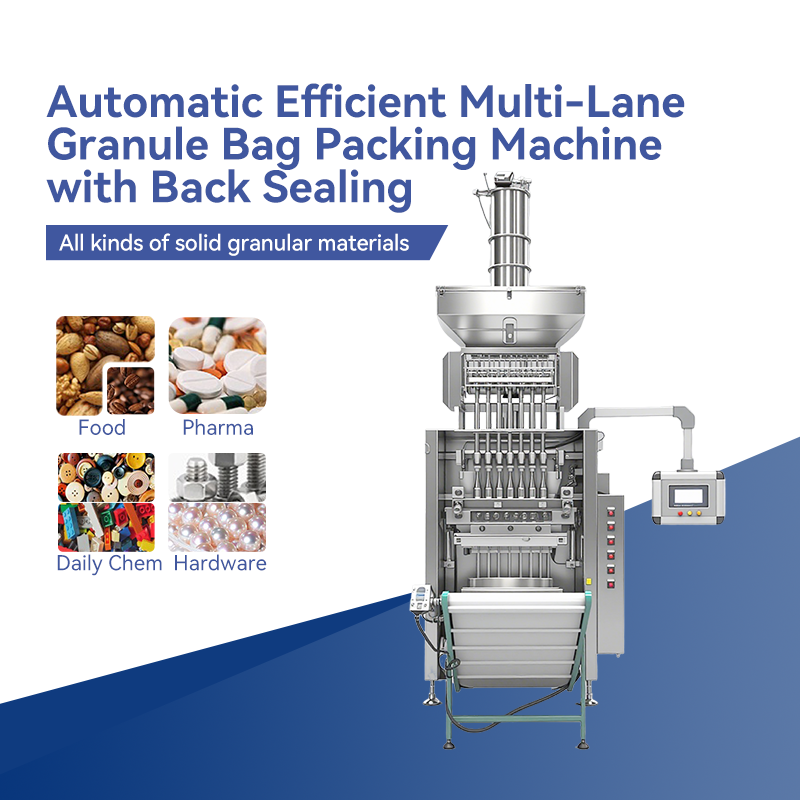
As máquinas de embalagem farmacêutica desempenham um papel central indispensável na indústria farmacêutica, cuja importância vai muito além do simples empacotamento de produtos. Elas são, acima de tudo, guardiãs firmes da segurança do paciente e da integridade dos medicamentos, garantindo que os fármacos permaneçam seguros e eficazes durante todo o processo até chegar ao consumidor, por meio da distribuição de doses de alta precisão, selos confiáveis para isolar a umidade e contaminantes e integração de recursos à prova de adulteração e de segurança infantil. Em segundo lugar, esses dispositivos são a pedra angular do cumprimento de regulamentações rigorosas. Seu projeto segue as normas de Boas Práticas de Fabricação (GMP), utiliza materiais aprovados pela FDA e gera trilhas eletrônicas completas de auditoria, oferecendo garantia robusta quanto à qualidade do produto e rastreabilidade dos lotes.
Além disso, as máquinas de embalagem farmacêutica são um fator-chave na eficiência produtiva e na rentabilidade. Por meio de operações automatizadas de alta velocidade, elas aumentam significativamente a capacidade de produção, reduzem os custos com mão de obra e minimizam o desperdício de materiais. O seu design modular e flexível também facilita a rápida troca entre diferentes produtos e formatos de embalagem na linha de produção, aumentando consideravelmente a adaptabilidade da empresa ao mercado. Em última instância, o aspecto profissional e a qualidade consistente das embalagens produzidas por máquinas avançadas de embalagem reforçam diretamente a imagem de confiabilidade da marca e a confiança do consumidor, tornando-se um importante ativo intangível para a empresa. Portanto, investir em uma máquina avançada de embalagem farmacêutica é, essencialmente, um investimento estratégico abrangente na saúde dos pacientes, na conformidade regulamentar e no sucesso empresarial de longo prazo.

20
May
20
May
20
May
20
May
"No nosso negócio, a conformidade é tudo. A precisão impecável desta máquina e os registros integrados tornaram as auditorias regulatórias um processo tranquilo"
executamos três turnos, e esta máquina opera constantemente sem qualquer problema. A qualidade de construção é excepcional. É evidente que foi projetada para um ambiente industrial onde a durabilidade é imprescindível.