EN


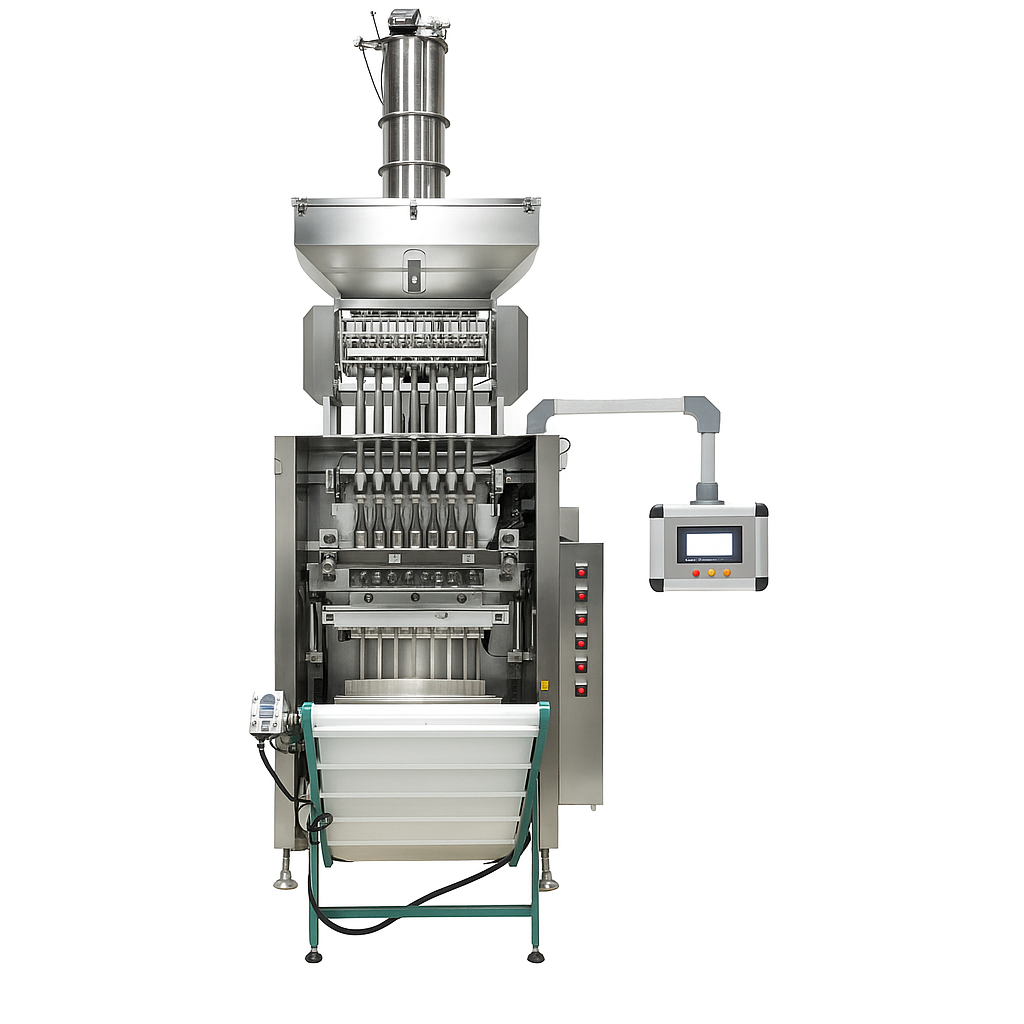
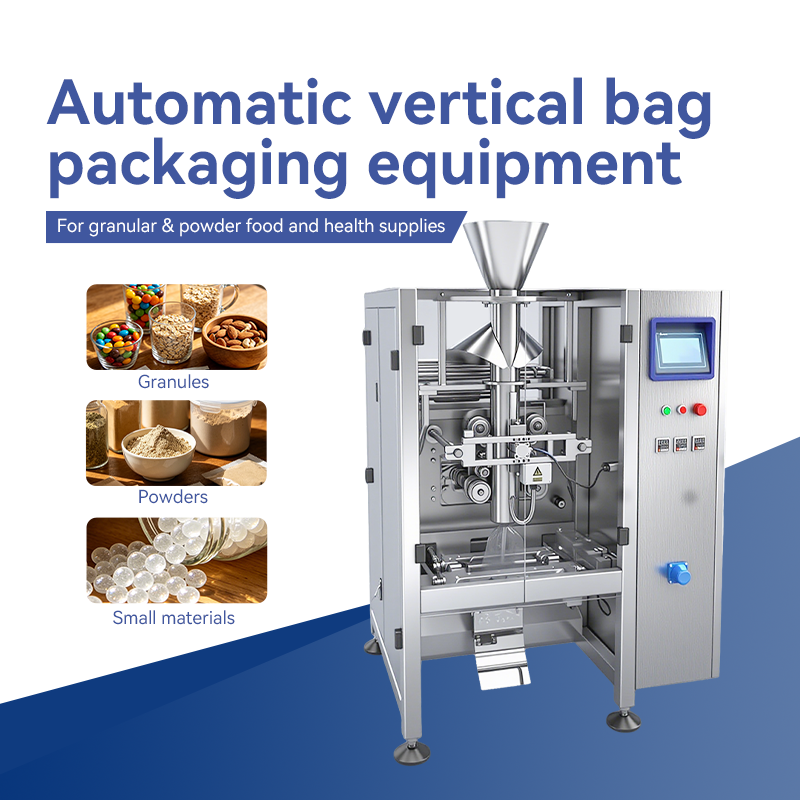
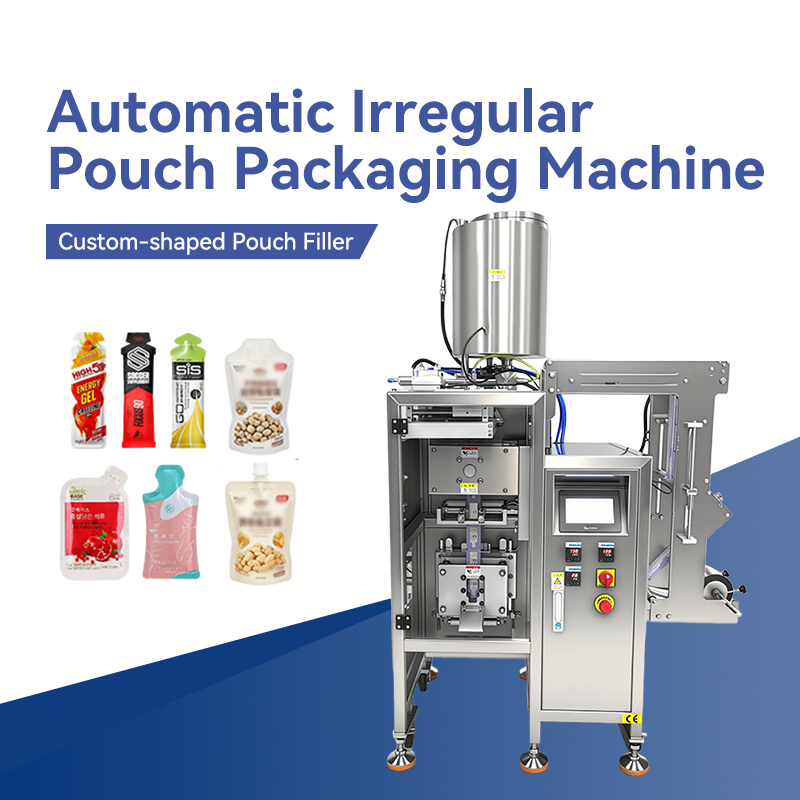
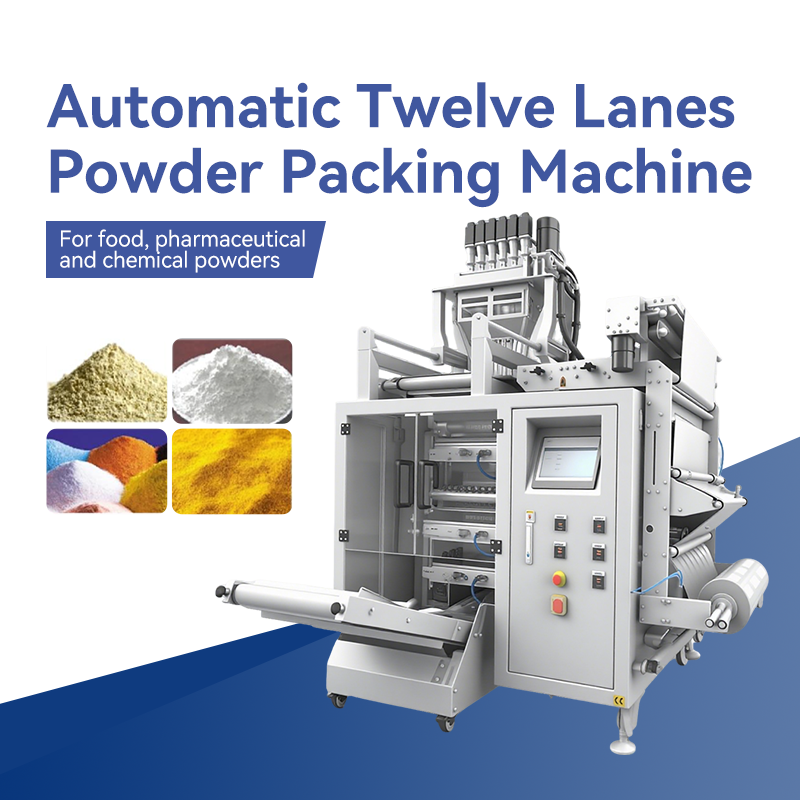
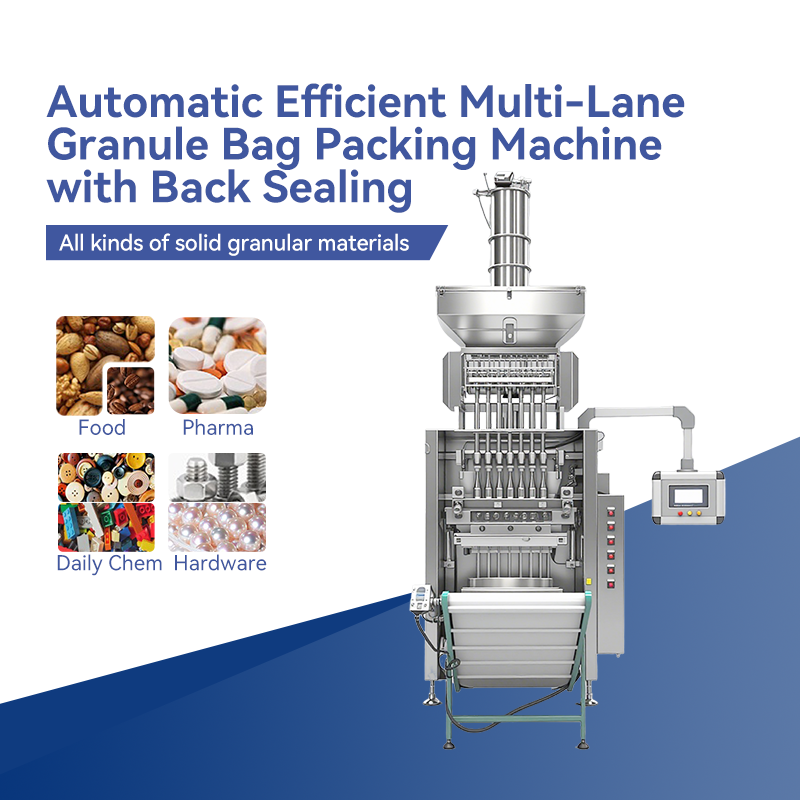
En la industria farmacéutica moderna, las máquinas envasadoras de medicamentos en bolsitas son mucho más que simples equipos de empaque; son tecnologías clave y activos estratégicos que garantizan la seguridad, eficacia y accesibilidad de los medicamentos. Su importancia principal radica en asegurar una precisión absoluta de la dosis en cada bolsita con una exactitud a nivel de miligramos, eliminando por completo el riesgo de errores asociados al envasado manual. Esto es particularmente crítico para ingredientes farmacéuticos activos (IFA) potentes, ya que impacta directamente en la seguridad del paciente y los resultados del tratamiento. Además, el equipo crea sobres individuales sellados e inviolables, formando una barrera estable que aísla los medicamentos de la humedad, el oxígeno y la luz, maximizando así la pureza, estabilidad y eficacia de los medicamentos durante toda su vida útil.
Para los pacientes, este formato de envasado claro por dosis unitarias simplifica significativamente los procesos complejos de medicación, mejora notablemente la adherencia al tratamiento y garantiza que los regímenes terapéuticos se ejecuten correctamente. Para las compañías farmacéuticas, las líneas de envasado altamente automatizadas son el pilar fundamental de una producción eficiente y cumplidora. Pueden operar a altas velocidades de cientos de bolsas por minuto, aumentando considerablemente la capacidad de producción, reduciendo los costos laborales y el desperdicio de materiales, y cumpliendo con estrictos requisitos regulatorios globales como las BPM (Buenas Prácticas de Manufactura), gracias a su construcción íntegramente en acero inoxidable y un diseño fácil de limpiar y desinfectar. La función integrada de registro de datos del equipo proporciona trazabilidad completa de cada producto fabricado, ofreciendo evidencia irrefutable para el control de calidad y posibles retiros del mercado.
En resumen, invertir en una máquina avanzada de empaque de bolsas pequeñas para productos farmacéuticos es la garantía definitiva de la calidad del producto, la seguridad del paciente y la reputación de la marca, además de ser un componente indispensable en los esfuerzos de las empresas farmacéuticas por construir sistemas de producción modernos y cumplidos.

20
May
20
May
20
May
20
May
"En nuestro negocio, el cumplimiento lo es todo. La precisión impecable de esta máquina y sus registros integrados han hecho que los auditorios regulatorios sean un proceso sencillo. La tranquilidad de saber que cada dosis es perfecta es inestimable"
operamos tres turnos, y esta máquina maneja la operación continua sin ningún problema. La calidad de construcción es excepcional. Está claro que fue diseñada para un entorno industrial donde la durabilidad es imprescindible.