EN


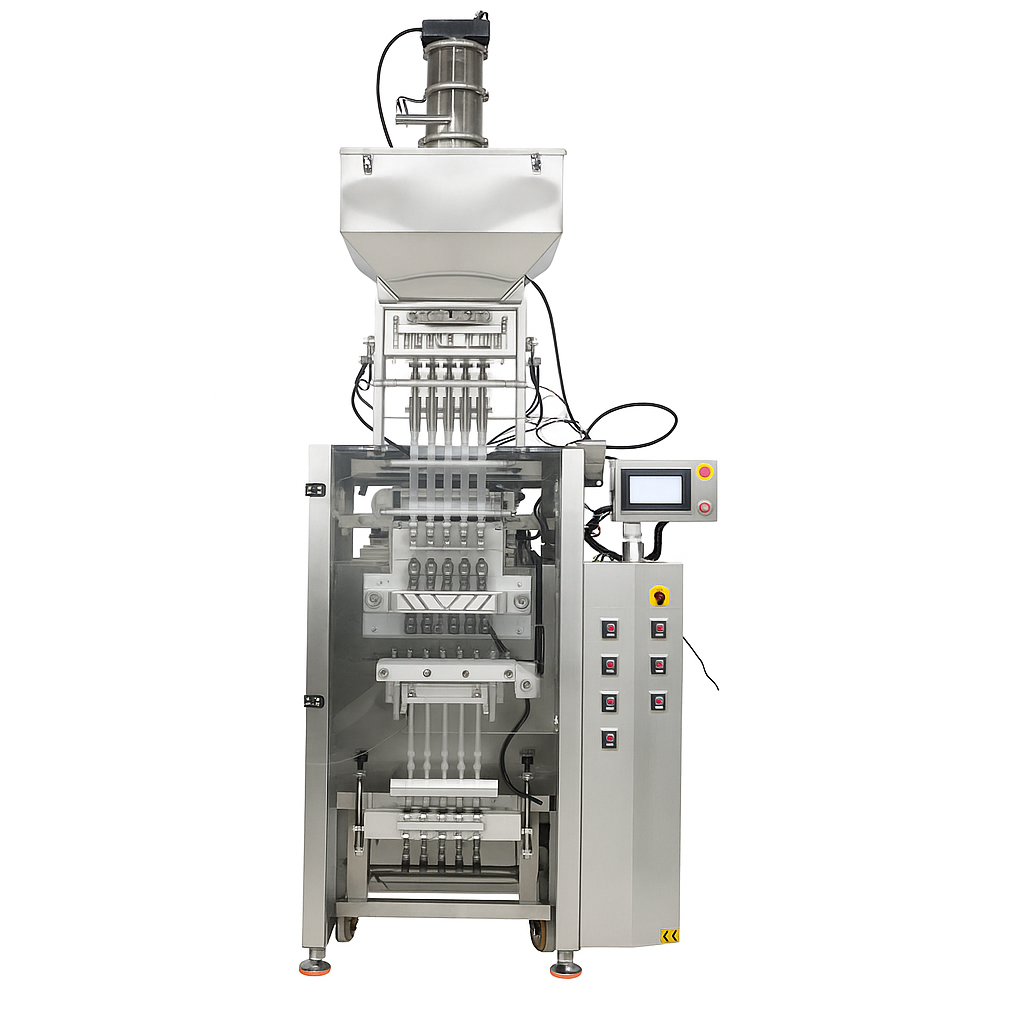
In den modernen Branchen Pharmazie, Gesundheitsnahrung und Gesundheitswesen sind Präzision, Sicherheit und Effizienz keine bloßen Ziele, sondern zwingende Anforderungen. Vor diesem Hintergrund haben Tablettenverpackungsmaschinen sich von einfachen Geräten zur zuverlässigen Grundlage und Kernkomponente der betrieblichen Skalierbarkeit entwickelt. Ihre Bedeutung geht weit über die Automatisierung hinaus; sie stellen eine entscheidende Investition in die Qualitätssicherung, die Einhaltung gesetzlicher Vorschriften und das Markenimage dar.
Die zentrale Bedeutung von Tablettenverpackungsmaschinen zeigt sich zunächst in ihrer einzigartigen Genauigkeit und der Gewährleistung der Patientensicherheit. Durch die Automatisierung werden die inhärenten Risiken von Fehlern beim manuellen Zählen und Verpacken eliminiert, wodurch sichergestellt wird, dass die Anzahl der Tabletten in jeder Blisterpackung oder Medikamententüte präzise und fehlerfrei ist. Dadurch wird das Risiko einer Unter- oder Überdosierung erheblich reduziert. Dies bildet die erste Verteidigungslinie zum Schutz der Patientensicherheit und Wirksamkeit von Arzneimitteln. Zweitens sind moderne Tablettenverpackungsmaschinen darauf ausgelegt, strengen weltweiten Vorschriften (wie beispielsweise dem US FDA 21 CFR Part 11) zu entsprechen, insbesondere den cGMP-Richtlinien (current Good Manufacturing Practice). Sie können Chargennummern, Verfallsdaten und Barcodes exakt auf die Verpackung drucken und schaffen so eine sichere, nachvollziehbare Rückverfolgbarkeitskette, die eine lückenlose Rückverfolgung von den Rohstoffen bis hin zur Hand des Patienten ermöglicht. Dies ist entscheidend für die Qualitätssicherung und erforderlichenfalls für Produktrückrufe.
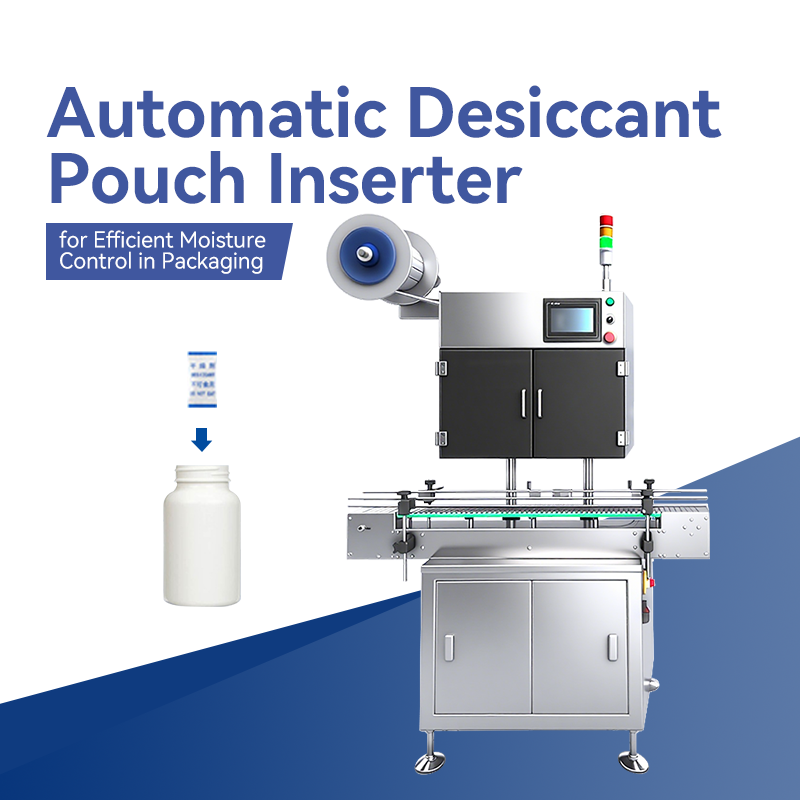
Darüber hinaus verbessert diese Ausrüstung die Produktionseffizienz und Skalierbarkeit erheblich. Sie komprimiert Aufgaben, die zuvor stundenlang manuelle Teams erforderten, auf wenige Minuten, indem automatisierte Zähl-, Sortier- und Verpackungsprozesse eine exponentielle Steigerung der Produktionsgeschwindigkeit ermöglichen. Dadurch können Hersteller die Produktion ausweiten, ohne die Arbeitskosten oder -zeit linear erhöhen zu müssen, was die Rentabilität und Wachstumspotenziale direkt verbessert. Hinsichtlich des Produktschutzes schaffen viele Tablettenverpackungsmaschinen (insbesondere Blisterverpackungsmaschinen) eine versiegelte Umgebung, um empfindliche Arzneimittel vor Feuchtigkeit, Licht und Kontamination zu schützen. In Kombination mit dem automatischen Hinzufügen von Trockenmitteln wird so die Stabilität und Wirksamkeit der Arzneimittel während ihrer gesamten Haltbarkeitsdauer erheblich gewährleistet.
Letztendlich spiegelt eine konsistente, professionelle und manipulationssichere Verpackung direkt die Markenqualität wider. Tablettenverpackungsmaschinen sorgen für ein einheitliches, hochwertiges Erscheinungsbild jeder Produktcharge und fördern so das Vertrauen von Apothekern, Gesundheitsdienstleistern und Endverbrauchern, wodurch der Ruf des Unternehmens als sorgfältiger und zuverlässiger Hersteller gestärkt wird.

20
May
20
May
20
May
20
May
präzise und effizient, ideal für die Kleinserienproduktion, mit äußerst bequemen Materialwechseln.
die zuverlässigste Ausrüstung auf der Produktionslinie, stabiler Langzeitbetrieb und einfache Mitarbeiterschulung.