EN


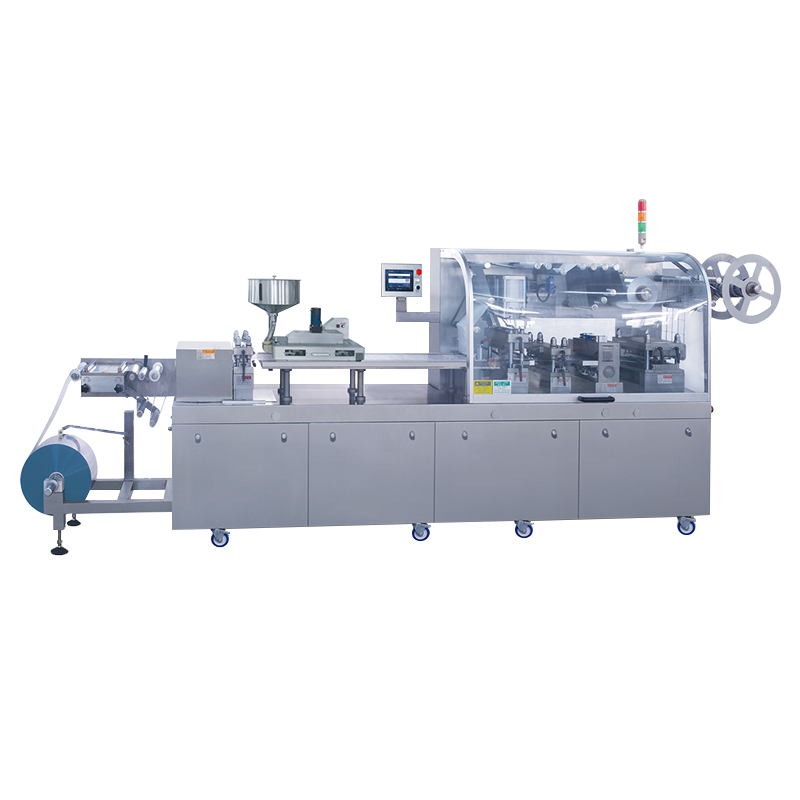
Die strategische Bedeutung moderner Kapselverpackungsmaschinen reicht weit über den Bereich einfacher Geräte hinaus; sie sind zu einer zentralen Investition zur Sicherstellung der Produktqualität, Steigerung der Produktionseffizienz und Wahrung des Markenrufs geworden. Für die Branchen Pharmazeutika, Gesundheitspräparate, Vitamine und Nahrungsergänzungsmittel ist ihre Bedeutung in mehreren entscheidenden Bereichen offensichtlich. Erstens gewährleisten sie eine unbedingte Dosiergenauigkeit und -integrität, erreichen Zählgenuigkeit von über 99,9 % und eliminieren so menschliche Fehler vollständig. Dadurch wird die Arzneimittelsicherheit grundlegend geschützt und die strengen Anforderungen der FDA- und GMP-Vorschriften erfüllt. Zweitens ermöglicht die Ausrüstung durch hohe Automatisierung einen erheblichen Sprung in der Produktionsleistung und Skalierbarkeit, wobei Geschwindigkeiten von Hunderten oder sogar Tausenden von Kapseln pro Minute erreicht werden können. Dies ermöglicht es Unternehmen, schnell auf steigende Marktnachfrage zu reagieren, ohne die Personalkosten signifikant erhöhen zu müssen.
Darüber hinaus bildet die Kapselverpackungsmaschine eine zuverlässige luftdichte Versiegelung, die effektiv gegen Umwelteinflüsse wie Feuchtigkeit und Sauerstoff resistent ist, wodurch die Haltbarkeit des Produkts verlängert und seine Wirksamkeit sowie Stabilität erhalten bleibt. Zudem erhöht die professionell gestaltete, ästhetisch ansprechende Verpackung mit Fälschungsschutzmerkmalen das Vertrauen der Verbraucher in die Marke und deren Wiedererkennung auf dem Markt erheblich. Schließlich integriert die fortschrittliche Ausrüstung eine Rückverfolgbarkeitsfunktion, druckt automatisch Chargennummern, Verfallsdaten und Barcodes und ermöglicht so eine vollständige Lebenszyklusrückverfolgbarkeit der Produkte, vereinfacht Audit-Prozesse und gewährleistet umfassende Einhaltung strenger regulatorischer Anforderungen weltweit.

20
May
20
May
20
May
20
May
präzise und effizient, ideal für die Kleinserienproduktion, mit äußerst bequemen Materialwechseln.
die zuverlässigste Ausrüstung auf der Produktionslinie, stabiler Langzeitbetrieb und einfache Mitarbeiterschulung.